
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
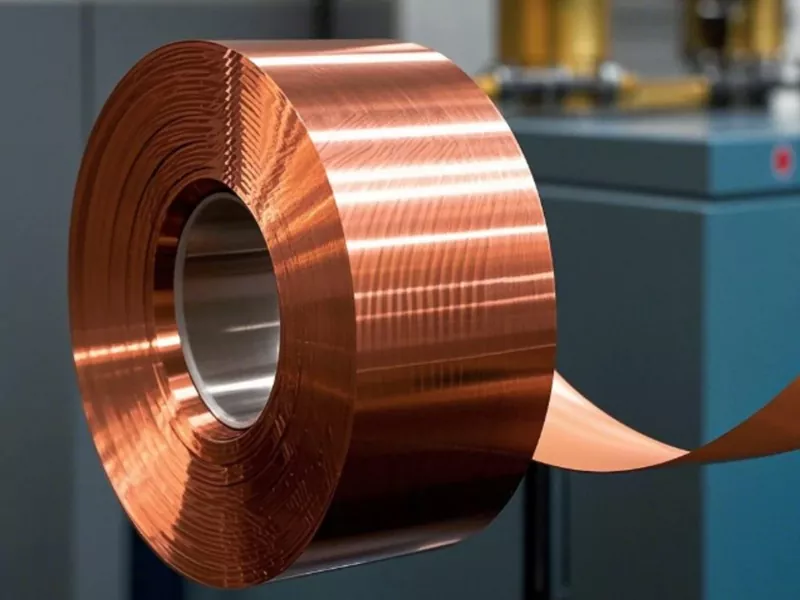
कैसे फ्लैट वायर रोलिंग मिल्स तांबे के तार की गुणवत्ता और थ्रूपुट में सुधार लाती हैं
धातु निर्माण के 16 वर्षों के अनुभव के आधार परजियांग्सू गुडरोलर मशीनरी कंपनी लिमिटेड (जीआरएम), यह लेख इस बात की जाँच करता है कि यह कितना आधुनिक हैफ्लैट वायर रोलिंग मिल्स- विशेष रूप से मॉड्यूलर टू-हाई और फोर-हाई कॉन्फ़िगरेशन - तांबे के फ्लैट तार की गुणवत्ता और थ्रूपुट में मापने योग्य लाभ प्रदान करते हैं। हम तकनीकी बुनियादी बातों को कवर करते हैं, एक संरचित तालिका में कॉन्फ़िगरेशन की तुलना करते हैं, ट्रांसफार्मर, फोटोवोल्टिक और ईवी मोटर क्षेत्रों में वास्तविक दुनिया के अनुप्रयोग परिदृश्यों को साझा करते हैं, और उन सवालों के जवाब देते हैं जो निर्माता हमसे अक्सर पूछते हैं।
तांबे के फ्लैट तार के लिए रोलिंग बीट्स ड्राइंग क्यों
मैंने तांबे के फ्लैट तार उत्पादकों को एक ही व्यापार-बंद के साथ कुश्ती करते हुए एक दशक से अधिक समय बिताया है: ड्राइंग आपको आकार देता है, लेकिन यह आपको डाई घिसाव, सतह दोष और लाइन गति पर सीमा भी देता है। रोलिंग से वह समीकरण बदल जाता है। जब आप गोल तांबे के तार को डाई के माध्यम से खींचने के बजाय सटीक रोल स्टैंड की एक श्रृंखला के माध्यम से पास करते हैं, तो आप डाई हानि को पूरी तरह से खत्म कर देते हैं और आयामी नियंत्रण का एक स्तर प्राप्त करते हैं जो ड्राइंग से मेल नहीं खा सकता है।
जीआरएम में, हम 2008 में झांगजीगांग होंगक्सिनयुआन टेक्नोलॉजी के रूप में अपनी उत्पत्ति के बाद से इस दृष्टिकोण को परिष्कृत कर रहे हैं। 2015 में एक रणनीतिक पुनर्गठन के बाद, हमने अपना सर्वश्रेष्ठ काम दोगुना कर दिया है - बुद्धिमान सटीक रोलिंग मिलों को डिजाइन करना जो वास्तविक उत्पादन बाधाओं को हल करते हैं।फ्लैट वायर रोलिंग मिल्सआज हम जो निर्माण कर रहे हैं वह उसी फोकस का परिणाम है।
मुख्य लाभ यांत्रिक है. रोलिंग घूर्णन रोल के बीच संपीड़न बलों के माध्यम से धातु को विकृत करती है, जिसका अर्थ है:
- कोई डाई वियर नहीं.रोल जीवन को महीनों में मापा जाता है, न कि बदलावों में, और रोल प्रतिस्थापन प्रतिक्रियाशील होने के बजाय पूर्वानुमानित होता है।
- बेहतर सतह फ़िनिश.कोल्ड रोलिंग से ड्राइंग की तुलना में अधिक चिकनी, अधिक समान सतह बनती है - जो डाउनस्ट्रीम एनामेलिंग या प्लेटिंग के लिए महत्वपूर्ण है।
- उच्च लाइन गति.डाई ड्राइंग के घर्षण और ताप निर्माण के बिना, आप थ्रूपुट को काफी अधिक बढ़ा सकते हैं। हमारी एकीकृत तांबे के फ्लैट तार उत्पादन लाइनें 400 मीटर/मिनट की डिज़ाइन गति तक पहुंचती हैं।
- सख्त सहनशीलता.उच्च-कठोरता मिल स्टैंड और ऑनलाइन माप प्रतिक्रिया का संयोजन हमें मोटाई सहनशीलता को ±0.005 मिमी तक कसने की अनुमति देता है।
व्यवहार में, मैंने ग्राहकों को ड्राइंग-आधारित फ्लैट वायर प्रक्रिया से एकीकृत रोलिंग लाइन पर स्विच करके अपनी प्रति टन रूपांतरण लागत में 15-25% की कटौती करते देखा है। यह कोई सैद्धांतिक संख्या नहीं है - यह कम टूलींग खर्च, कम गुणवत्ता अस्वीकृति और तेज़ चक्र समय से आती है।
एक फ्लैट वायर रोलिंग मिल वास्तव में कैसे काम करती है
लोग अक्सर मुझसे पूछते हैं कि वास्तव में अंदर क्या होता हैफ्लैट वायर रोलिंग मिल. सिद्धांत सीधा है, लेकिन इसके पीछे की इंजीनियरिंग सीधी नहीं है।
एक विशिष्ट एकीकृत लाइन एक ऊर्ध्वाधर कुंडल भुगतान से शुरू होती है जो गोल तांबे के तार - हमारे मानक विन्यास में Ø8 मिमी तक - एक मल्टी-डाई ड्राइंग अनुभाग में फ़ीड करती है। वहां से, तार रोल स्टैंड की एक श्रृंखला से होकर गुजरता है। प्रत्येक स्टैंड की मोटाई कम हो जाती है और, एजिंग रोल से सुसज्जित होने पर, चौड़ाई को नियंत्रित करता है। स्टैंडों के बीच, ऑनलाइन पॉलिशिंग और धूल संग्रहण सतह को साफ रखता है। अंत में, एक लेज़र-आधारित मोटाई और चौड़ाई माप प्रणाली पीएलसी को वास्तविक समय पर प्रतिक्रिया प्रदान करती है, जो थर्मल विस्तार, रोल घिसाव या आने वाली सामग्री भिन्नता की भरपाई के लिए रोल अंतराल को स्वचालित रूप से समायोजित करती है।
सामान्य जीआरएम लाइन कॉन्फ़िगरेशन में यह कुछ इस तरह दिखता है:
| अवयव | विनिर्देश | मात्रा |
|---|---|---|
| वर्टिकल कॉइल पेऑफ़ स्टैंड | — | 1 सेट |
| सिक्स-डाई ड्राइंग मशीन | डीएलएफ6डी/500 | 1 सेट |
| पहली दो-उच्च रोलिंग मिल | Ø300 मिमी | 1 इकाई |
| प्रथम एडगर मिल | Ø155 मिमी | 1 इकाई |
| दूसरा टू-हाई रोलिंग मिल | Ø200 मिमी | 1 इकाई |
| दूसरा एडगर मिल | Ø155 मिमी | 1 इकाई |
| तीसरी दो-उच्च रोलिंग मिल | Ø160 मिमी | 1 इकाई |
| ऑनलाइन पॉलिशिंग एवं धूल संग्रहण | — | 1 सेट |
| ऑनलाइन मोटाई और चौड़ाई माप | लेजर-आधारित, बंद-लूप | 1 सेट |
| ट्रांसवर्स टेक-अप मशीन | स्वचालित वाइंडिंग | 1 सेट |
लाइन 400 मीटर/मिनट की अधिकतम डिज़ाइन गति से चलती है और Ø8 मिमी तक आने वाले तार को 2.0-12 मिमी की मोटाई और 0.5-4.0 मिमी की चौड़ाई के साथ तैयार फ्लैट तार में संसाधित करती है। महीन तार के लिए - फोटोवोल्टिक रिबन या सटीक माइक्रो फ्लैट तार के बारे में सोचें - हम छोटे रोल व्यास और उच्च गति अनुपात के साथ एक अलग सेटअप कॉन्फ़िगर करते हैं।
टू-हाई बनाम फोर-हाई: सही कॉन्फ़िगरेशन चुनना
यह वह प्रश्न है जो मुझे किसी नई लाइन का मूल्यांकन करने वाले उत्पादन प्रबंधकों से अक्सर मिलता है। संक्षिप्त उत्तर: यह आपके फीडस्टॉक और आपकी तैयार उत्पाद आवश्यकताओं पर निर्भर करता है। लंबे उत्तर में कुछ व्यावहारिक इंजीनियरिंग ट्रेड-ऑफ़ शामिल हैं।
हमाराफ्लैट वायर रोलिंग मिल्सएक मॉड्यूलर डिज़ाइन का उपयोग करें जो या तो दो-उच्च रोलिंग मिल इकाइयों या चार-उच्च रोलिंग मिल इकाइयों का समर्थन करता है, और कई मामलों में, एक हाइब्रिड कॉन्फ़िगरेशन सबसे अच्छा काम करता है।
| पैरामीटर | दो-उच्च रोलिंग मिल | फोर-हाई रोलिंग मिल |
|---|---|---|
| रोल व्यवस्था | दो कार्य रोल, सामग्री के साथ सीधा संपर्क | दो कार्य रोल + दो बैक-अप रोल |
| विशिष्ट कार्य रोल व्यास | 160-300 मिमी (जीआरएम मानक सीमा) | छोटे कार्य रोल, बड़े बैक-अप रोल |
| न्यूनीकरण क्षमता | प्रति पास मध्यम; रफिंग और इंटरमीडिएट पास के लिए आदर्श | प्रति पास अधिक कमी; फिनिशिंग और पतले गेज के लिए बेहतर |
| आयामी सटीकता | अच्छा; एडगर के साथ ±0.01 मिमी चौड़ाई प्राप्त की जा सकती है | उत्कृष्ट; ±0.005 मिमी मोटाई प्राप्त करने योग्य |
| सतही गुणवत्ता | सामान्य फ्लैट तार के लिए अच्छा है | बेहतर; एनामेलिंग और प्लेटिंग के लिए महत्वपूर्ण |
| विशिष्ट अनुप्रयोग चरण | रफिंग और इंटरमीडिएट रोलिंग | फिनिशिंग रोलिंग, पतली पट्टी, उच्च-पहलू-अनुपात तार |
| रखरखाव की जटिलता | निचला; प्रबंधित करने के लिए कम रोल | उच्चतर; बैक-अप रोल रखरखाव की आवश्यकता है |
| के लिए सबसे उपयुक्त है | ट्रांसफार्मर कंडक्टर, सीटीसी, बड़े क्रॉस-सेक्शन | ईवी हेयरपिन तार, सटीक कनेक्टर, पतली पीवी रिबन |
मेरे अंगूठे का नियम: यदि आपका तैयार उत्पाद 3 मिमी से अधिक मोटा या 6 मिमी से अधिक चौड़ा है, तो कटौती के बड़े हिस्से के लिए दो-उच्च कॉन्फ़िगरेशन के साथ शुरू करें, फिर यदि आपको कड़ी सहनशीलता की आवश्यकता है तो एक चार-उच्च फिनिशिंग स्टैंड जोड़ें। किसी भी पतली चीज़ के लिए - ईवी हेयरपिन कंडक्टर या बढ़िया फोटोवोल्टिक रिबन के बारे में सोचें - फिनिशिंग चरण से लेकर फोर-हाई तक जाएं। फोर-हाई मिल में छोटे कार्य रोल कम रोल फ़्लैटनिंग के साथ उच्च संपर्क दबाव डालते हैं, जो कि ठीक वही है जो आपको माइक्रोन-स्तरीय मोटाई नियंत्रण का पीछा करते समय चाहिए होता है।
हमने इलेक्ट्रॉनिक्स, उपकरण विनिर्माण, प्रिसिजन स्प्रिंग्स और फोटोवोल्टिक नई ऊर्जा क्षेत्रों में ग्राहकों को दोनों कॉन्फ़िगरेशन प्रदान किए हैं। मॉड्यूलर दृष्टिकोण का मतलब है कि ग्राहक टू-हाई लाइन से शुरुआत कर सकता है और बाद में फोर-हाई स्टैंड जोड़ सकता है क्योंकि उनका उत्पाद मिश्रण विकसित होता है - पूरे निवेश को खत्म किए बिना।
गुणवत्तापूर्ण लाभ आप माप सकते हैं
जब मैं गुणवत्ता प्रबंधकों से बात करता हूं, तो वे विशेषण नहीं चाहते। उन्हें नंबर चाहिए. तो यहाँ बताया गया है कि हमारी फ़्लैट वायर रोलिंग मिलें वास्तव में उत्पादन में क्या प्रदान करती हैं:
मोटाई सहनशीलता:स्थिर परिस्थितियों में तैयार सपाट तांबे के तार पर ±0.005 मिमी। यह मानव बाल की मोटाई का लगभग पांचवां हिस्सा है, जो पूरे कुंडल पर लगातार बना रहता है।
चौड़ाई सहनशीलता:±0.01 मिमी, एडगर मिलों द्वारा प्रबंधित किया जाता है जो मुख्य रोलिंग स्टैंड के बीच स्थित हैं।
सीधापन:शॉर्ट-स्ट्रेस-लाइन रोल डिज़ाइन और स्टैंड के बीच सटीक तनाव नियंत्रण का संयोजन उत्कृष्ट सीधीता के साथ फ्लैट तार का उत्पादन करता है - स्वचालित वाइंडिंग और डाउनस्ट्रीम प्रसंस्करण के लिए महत्वपूर्ण।
सतह खत्म:ऑनलाइन पॉलिशिंग और धूल संग्रहण प्रणाली सतह पर जमने से पहले लुढ़कते मलबे को हटा देती है। उन ग्राहकों के लिए जो अपने सपाट तार पर इनेमल या प्लेट लगाते हैं, इसका सीधा मतलब यह है कि कोटिंग में कम दोष और उच्च ढांकता हुआ ताकत होती है।
मुझे एक और चीज़ का उल्लेख करना चाहिए जो हमेशा स्पेक शीट में दिखाई नहीं देती है: कॉइल में स्थिरता। किसी परीक्षण नमूने पर ±0.005 मिमी का पहुंचना एक बात है। पहले मीटर से आखिरी मीटर तक उस सहनशीलता को बनाए रखना दूसरी बात है। बंद-लूप नियंत्रण प्रणाली - लेजर माप पीएलसी को वापस भेजती है, जो वास्तविक समय में रोल अंतराल को समायोजित करती है - जो इसे संभव बनाती है। हमारे ग्राहकों ने हमें बताया है कि जीआरएम लाइन पर स्विच करने के बाद उनकी डाउनस्ट्रीम अस्वीकृति दर आधे से अधिक कम हो गई है, केवल इसलिए क्योंकि कॉइल से कॉइल तक आयामी भिन्नता दूर हो गई है।
थ्रूपुट लाभ: गति कहां से आती है
गति शीर्षक संख्या है, लेकिन मैं इस बारे में ईमानदार होना चाहता हूँ कि यह वास्तव में कहाँ से आती है।
हमारी मानक एकीकृत कॉपर फ्लैट वायर लाइन को अधिकतम डिज़ाइन गति 400 मीटर/मिनट के लिए रेट किया गया है। इसकी तुलना तुलनीय क्रॉस-सेक्शन के लिए 150-200 मीटर/मिनट पर चलने वाली एक सामान्य डाई-ड्राइंग लाइन से करें, और इससे पहले कि आप डाई परिवर्तन और संबंधित डाउनटाइम के उन्मूलन पर विचार करें, आप लगभग 2× थ्रूपुट लाभ देख रहे हैं।
लेकिन वास्तविक थ्रूपुट कहानी केवल लाइन गति की नहीं है। यह अपटाइम और उपज है:
- मैनुअल हैंडलिंग में कमी.क्योंकि ड्राइंग, रोलिंग, माप और टेक-अप को एक सतत प्रक्रिया में एकीकृत किया गया है, इसलिए चरणों के बीच कॉइल्स को रोकने और स्थानांतरित करने की कोई आवश्यकता नहीं है। वह अकेले ही प्रति शिफ्ट में 2-3 घंटे का उत्पादक समय प्राप्त कर सकता है।
- कम अनियोजित स्टॉप.बदलने के लिए कोई डाई नहीं होने का मतलब है कि टूलींग परिवर्तन के लिए मध्य-कॉइल में कोई रुकावट नहीं है। रोल गैप समायोजन मोटर चालित और रेसिपी-चालित है, इसलिए उत्पाद के आकार के बीच बदलाव में घंटों के बजाय मिनट लगते हैं।
- अधिक उपज.सख्त सहनशीलता का मतलब है कि कम सामग्री स्क्रैप में जाती है। प्रति माह 500 टन उत्पादन करने वाले तांबे के फ्लैट तार उत्पादक के लिए, अस्वीकृति को 3% से घटाकर 1.5% करने से हर महीने लगभग 7.5 टन तांबे की बचत होती है - मौजूदा तांबे की कीमतों पर एक सार्थक संख्या।
- स्वचालित टेक-अप.अनुप्रस्थ टेक-अप मशीन लगातार तनाव और बिना किसी मानवीय हस्तक्षेप के स्वचालित रूप से तैयार तार को घुमाती है। इससे श्रम लागत और हैंडलिंग के दौरान कॉइल क्षति का जोखिम दोनों कम हो जाता है।
हाल के एक प्रोजेक्ट में, ट्रांसफार्मर तांबे के फ्लैट तार चलाने वाले एक ग्राहक ने दो अलग-अलग ड्राइंग लाइनों को एक एकल जीआरएम एकीकृत रोलिंग लाइन से बदल दिया। समान संख्या के साथ उनका मासिक उत्पादन 180 टन से 310 टन हो गया। पेबैक का गणित 18 महीने से कम का था।
एप्लिकेशन स्नैपशॉट: जहां हमारी मिलें चलती हैं
हमारी फ़्लैट वायर रोलिंग मिलें सभी के लिए एक आकार में फिट होने वाला उत्पाद नहीं हैं। मॉड्यूलर डिज़ाइन सटीक रूप से मौजूद है क्योंकि विभिन्न उद्योगों की अलग-अलग मांगें हैं। यहां तीन प्रमुख क्षेत्रों में कॉन्फ़िगरेशन कैसे बदलता है, इस पर एक त्वरित नज़र डालें:
| उद्योग | विशिष्ट तैयार फ्लैट तार | अनुशंसित विन्यास | मुख्य गुणवत्ता की आवश्यकता |
|---|---|---|---|
| ट्रांसफार्मर कंडक्टर | मोटाई 2.0-12 मिमी; चौड़ाई 0.5-4.0 मिमी | 5-स्टैंड टू-हाई + एडगर | आयामी स्थिरता, विद्युत चालकता |
| फोटोवोल्टिक रिबन | मोटाई 0.05–0.20 मिमी; चौड़ाई 0.2-2.0 मिमी | मल्टी-स्टैंड फोर-हाई | समान सोल्डरेबिलिटी के लिए मोटाई सहनशीलता ≤ ±0.005 मिमी |
| ईवी मोटर हेयरपिन कंडक्टर | मोटाई 1.0-3.0 मिमी; चौड़ाई 3.0–8.0 मिमी | दो-उच्च रफिंग + चार-उच्च फिनिशिंग | किनारे का समोच्च, स्वचालित वाइंडिंग के लिए सीधापन |
| परिशुद्धता स्प्रिंग्स और कनेक्टर्स | मोटाई 0.1-1.0 मिमी | पॉलिशिंग के साथ फोर-हाई | सतह खत्म, कोने त्रिज्या नियंत्रण |
फोटोवोल्टिक अनुप्रयोग वह अनुप्रयोग है जहां मैंने पिछले तीन वर्षों में सहनशीलता की आवश्यकता को नाटकीय रूप से कड़ा होते देखा है। जैसे-जैसे सौर सेल दक्षता लक्ष्य बढ़ते जा रहे हैं, रिबन निर्माताओं को पूरे कॉइल में ±0.005 मिमी के भीतर मोटाई में बदलाव रखने के लिए कहा जा रहा है। पुरानी ड्राइंग-आधारित प्रक्रियाएं इससे जूझती हैं क्योंकि डाई घिसाव कॉइल की लंबाई के साथ क्रॉस-सेक्शन को धीरे-धीरे बदलता है। बंद-लूप फीडबैक के साथ रोलिंग, इसे स्थिर रखती है।
ईवी हेयरपिन कंडक्टरों के लिए चुनौती अलग है। आपको एक साफ किनारे के समोच्च की आवश्यकता है - फ्लैट तार के किनारे पर आर-कोण एक समान होना चाहिए, क्योंकि कोई भी अनियमितता स्टेटर वाइंडिंग में एक कमजोर बिंदु के रूप में दिखाई देती है। हम इसे समर्पित एडगर मिल्स और एक फिनिशिंग पास के साथ संबोधित करते हैं जो विशेष रूप से कोने की ज्यामिति को नियंत्रित करता है।
अक्सर पूछे जाने वाले प्रश्न
एक फ्लैट वायर रोलिंग मिल किन सामग्रियों को संसाधित कर सकती है?
हमारी मिलें मुख्य रूप से तांबे और तांबे की मिश्र धातुओं के लिए डिज़ाइन की गई हैं, लेकिन एक ही प्लेटफ़ॉर्म एल्यूमीनियम, सिल्वर-प्लेटेड तांबे, टिन-प्लेटेड तांबे, निकल-तांबा और इलेक्ट्रिकल और इलेक्ट्रॉनिक अनुप्रयोगों में उपयोग किए जाने वाले विभिन्न मिश्र धातु के तारों को संभालता है। लगातार प्रदर्शन और रोल जीवन सुनिश्चित करने के लिए रोल सामग्री और सतह के उपचार का चयन वर्कपीस सामग्री के आधार पर किया जाता है।
क्या मैं टू-हाई लाइन से शुरुआत कर सकता हूं और बाद में फोर-हाई में अपग्रेड कर सकता हूं?
हाँ। मॉड्यूलर डिजाइन जानबूझकर है. हमारे कई ग्राहक टू-हाई रफिंग और इंटरमीडिएट लाइन से शुरुआत करते हैं, फिर फोर-हाई फिनिशिंग स्टैंड जोड़ते हैं जब उनका उत्पाद मिश्रण पतले या उच्च-परिशुद्धता वाले फ्लैट तार की ओर स्थानांतरित हो जाता है। नियंत्रण प्रणाली और लाइन लेआउट को पूर्ण पुनर्निर्माण की आवश्यकता के बिना इस प्रकार के चरणबद्ध विस्तार को समायोजित करने के लिए डिज़ाइन किया गया है।
अनुकूलित रोलिंग लाइन के लिए सामान्य लीड समय क्या है?
एक मानक एकीकृत कॉपर फ्लैट वायर लाइन के लिए, हम आम तौर पर ऑर्डर की पुष्टि से लेकर फ़ैक्टरी स्वीकृति परीक्षण तक 4-6 महीने का समय निर्धारित करते हैं। कस्टम कॉन्फ़िगरेशन - विशेष रूप से गैर-मानक रोल व्यास या विशेष किनारा आवश्यकताओं वाले - उस समयरेखा को 4-8 सप्ताह तक बढ़ा सकते हैं। हम इंजीनियरिंग चरण के दौरान 3डी उत्पादन लाइन मॉडलिंग प्रदान करते हैं ताकि ग्राहक धातु काटने से पहले लेआउट और सामग्री प्रवाह की समीक्षा कर सकें।
आप विदेशी ग्राहकों के लिए बिक्री-पश्चात सहायता कैसे संभालते हैं?
हम तकनीकी सहायता के लिए वैश्विक 48 घंटे का प्रतिक्रिया समय प्रदान करते हैं और सेवा इंजीनियरों का एक नेटवर्क बनाए रखते हैं जो इंस्टॉलेशन, कमीशनिंग और समस्या निवारण के लिए ग्राहक साइटों पर जा सकते हैं। समस्या के त्वरित समाधान के लिए पीएलसी नियंत्रण प्रणाली के माध्यम से रिमोट डायग्नोस्टिक्स उपलब्ध हैं। हम अपने द्वारा वितरित किए गए उपकरणों के लिए आजीवन तकनीकी सहायता भी प्रदान करते हैं - हम वारंटी अवधि के बाद दूर नहीं जाते हैं।
क्या आप खरीद से पहले ट्रायल रोलिंग या नमूना परीक्षण की पेशकश करते हैं?
हाँ। हम संभावित ग्राहकों को अपने आने वाले तार के नमूने और लक्ष्य विनिर्देश हमें भेजने के लिए प्रोत्साहित करते हैं। हमारी इंजीनियरिंग टीम हमारी परीक्षण सुविधा में तुलनीय कॉन्फ़िगरेशन पर ट्रायल रोलिंग चलाएगी और पूर्ण आयामी रिपोर्ट के साथ तैयार फ्लैट तार का एक नमूना प्रदान करेगी। यह दोनों पक्षों को उपकरण विनिर्देश के लिए एक स्पष्ट, डेटा-समर्थित आधार देता है।
यदि आप तांबे के फ्लैट तार उत्पादन के लिए एक फ्लैट वायर रोलिंग मिल का मूल्यांकन कर रहे हैं - चाहे ट्रांसफार्मर कंडक्टर, फोटोवोल्टिक रिबन, या ईवी मोटर हेयरपिन तार के लिए - जीआरएम की तकनीकी टीम आपके विशिष्ट फीडस्टॉक, लक्ष्य सहनशीलता और थ्रूपुट आवश्यकताओं पर चर्चा करने के लिए उपलब्ध है। हम 2008 से इन प्रणालियों का निर्माण कर रहे हैं, और हम कठिन सवालों से सहज हैं।

