
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
वायर रिड्यूसिंग मिल्स आयामी सटीकता में सुधार कैसे कर सकती हैं?
वायर रिड्यूसिंग मिल्स नियंत्रित रोल गैप, मल्टी-स्टैंड रिडक्शन और स्थिर सामग्री फीडिंग के माध्यम से आयामी सटीकता में सुधार करती हैं। यह आलेख वायर रोलिंग समाधान के चयन के लिए व्यावहारिक विचारों के साथ-साथ तार व्यास स्थिरता, सतह की गुणवत्ता और उत्पादन स्थिरता को प्रभावित करने वाले प्रमुख प्रक्रिया कारकों की व्याख्या करता है।
वायर रिड्यूसिंग मिल्स आयामी सटीकता में सुधार कैसे कर सकती हैं?
धातु तार उत्पादन में, लक्ष्य व्यास प्राप्त करना प्रक्रिया का केवल एक हिस्सा है। पूरे तार की लंबाई के साथ सुसंगत आयाम बनाए रखना भी उतना ही महत्वपूर्ण है, खासकर जब सामग्री का उपयोग सटीक घटकों, आगे के गठन या स्वचालित विनिर्माण के लिए किया जाएगा।
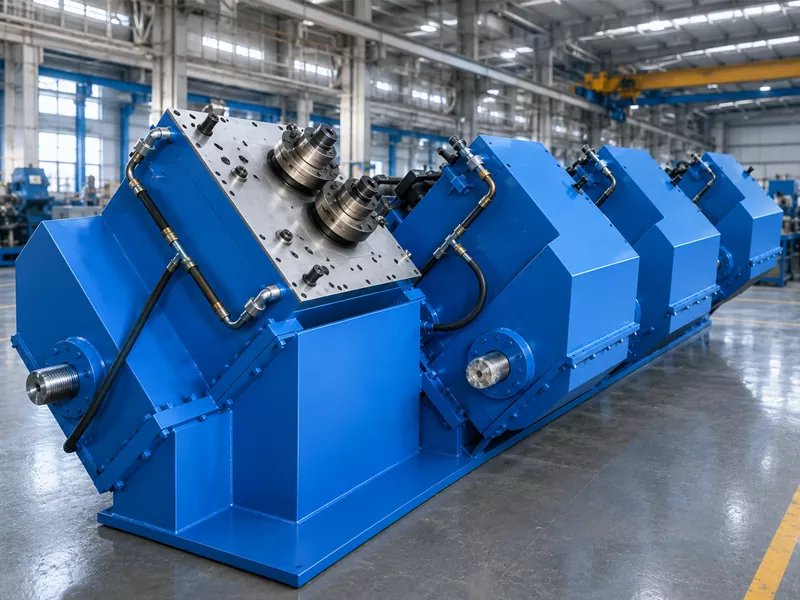
जीआरएम रोलिंग मिल में, हम आयामी सटीकता को उपकरण डिजाइन और प्रक्रिया नियंत्रण दोनों का परिणाम मानते हैं। ए Wiपुन: कम करने वाली मिल नियंत्रित रोलिंग विरूपण के माध्यम से धातु के तार और रॉड सामग्री के व्यास को कम करता है। पूरी तरह से तन्य बल और ड्राइंग डाई पर निर्भर होने के बजाय, सामग्री घूर्णन रोल से गुजरती है जो धीरे-धीरे इसके क्रॉस-अनुभागीय आयामों को कम करती है।
कार्बन स्टील, स्टेनलेस स्टील, मिश्र धातु इस्पात और तांबा-आधारित मिश्र धातुओं के लिए, यह दृष्टिकोण पारंपरिक तार खींचने के लिए एक वैकल्पिक या पूरक उत्पादन मार्ग प्रदान करता है। ठीक से डिज़ाइन की गई रोलिंग प्रक्रिया के साथ, निर्माता आयामी स्थिरता में सुधार कर सकते हैं, ड्राइंग-प्रेरित तन्य तनाव को कम कर सकते हैं, और डाई घर्षण से जुड़े सतह दोषों को सीमित कर सकते हैं।
तो, वास्तव में तार कम करने वाली मिलें आयामी सटीकता में सुधार कैसे करती हैं? उत्तर में कई परस्पर जुड़े कारक शामिल हैं, जिनमें रोल गैप नियंत्रण, पास डिज़ाइन, सामग्री फीडिंग, रोलिंग स्थिरता और उत्पादन के दौरान माप शामिल हैं।
विषयसूची
- 1. तार कम करने वाली मिल तार के आयामों को कैसे नियंत्रित करती है?
- 2. पांच कारक जो आयामी सटीकता को प्रभावित करते हैं
- 3. वायर रोलिंग बनाम पारंपरिक वायर ड्राइंग
- 4. उत्पादन के दौरान लगातार तार के आयाम कैसे बनाए रखें
- 5. प्रिसिजन वायर रिडक्शन के अनुप्रयोग
- 6. वायर रिड्यूसिंग मिल का चयन करते समय निर्माताओं को क्या विचार करना चाहिए?
- 7. अक्सर पूछे जाने वाले प्रश्न
1. तार कम करने वाली मिल तार के आयामों को कैसे नियंत्रित करती है?
एक तार कम करने वाली मिल रोलिंग स्टैंड की एक श्रृंखला के माध्यम से धातु के तार या रॉड को पारित करके काम करती है। प्रत्येक स्टैंड सामग्री पर नियंत्रित दबाव लागू करता है, एक ऑपरेशन में पूरे व्यास में कमी प्राप्त करने का प्रयास करने के बजाय इसके क्रॉस-अनुभागीय क्षेत्र को उत्तरोत्तर कम करता है।
हमारे अनुभव में, स्थिर आयामी नियंत्रण की आवश्यकता वाली सामग्रियों को संसाधित करते समय विरूपण को कई स्टैंडों में वितरित करना महत्वपूर्ण है। एक ही पास में अत्यधिक कमी से असमान विरूपण, आयामी भिन्नता और सतह की समस्याओं का खतरा बढ़ सकता है।
कई यांत्रिक और प्रक्रिया कारक अंतिम आयाम निर्धारित करते हैं:
- रोल गैप:कार्यशील रोलों के बीच की दूरी प्रत्येक पास में सामग्री विरूपण की मात्रा निर्धारित करती है।
- पास डिज़ाइन:प्रत्येक स्टैंड को सौंपी गई कमी इस बात को प्रभावित करती है कि सामग्री कितनी समान रूप से आकार बदलती है।
- रोलिंग गति:लगातार गति समन्वय स्टैंड के बीच स्थिर सामग्री आंदोलन को बनाए रखने में मदद करता है।
- सामग्री खिलाना:स्थिर फीडिंग और संरेखण असमान विरूपण की संभावना को कम करता है।
- रोल की स्थिति:रोल घिसाव, सतह की स्थिति और संरेखण आयामी स्थिरता और सतह की गुणवत्ता को प्रभावित कर सकते हैं।
सटीक तार उत्पादन के लिए, लक्ष्य व्यास को अलग से नहीं माना जाना चाहिए। हम अंडाकारता, तार की लंबाई के साथ आयामी भिन्नता और सतह की स्थिति की जांच करने की भी सलाह देते हैं। ये माप वास्तविक उत्पादन गुणवत्ता की अधिक संपूर्ण तस्वीर प्रदान करते हैं।
2. पांच कारक जो आयामी सटीकता को प्रभावित करते हैं
यहां तक कि जब एक रोलिंग मिल को सटीक कटौती के लिए डिज़ाइन किया गया है, तो अंतिम परिणाम इस बात पर निर्भर करता है कि उपकरण कैसे कॉन्फ़िगर और संचालित किया जाता है। तार आयामी सटीकता का मूल्यांकन करते समय हम आम तौर पर निम्नलिखित पांच कारकों पर ध्यान देते हैं।
2.1 रोल गैप समायोजन और स्थिरता
रोल गैप अंतिम तार आयामों को प्रभावित करने वाले सबसे प्रत्यक्ष कारकों में से एक है। यदि अंतर को ठीक से समायोजित नहीं किया जाता है, तो सामग्री में अत्यधिक या अपर्याप्त कमी का अनुभव हो सकता है।
उदाहरण के लिए, किसी तार को 8 मिमी से 6 मिमी तक कम करते समय, आवश्यक कमी को चयनित पास डिज़ाइन के अनुसार वितरित करने की आवश्यकता होती है। वास्तविक गैप सेटिंग्स में सामग्री विरूपण व्यवहार, रोल ज्यामिति और प्रत्येक स्टैंड को सौंपी गई कमी को ध्यान में रखना चाहिए।
हम सेटअप के दौरान और समायोजन के बाद रोल गैप स्थिरता की जांच करने की सलाह देते हैं। यांत्रिक मंजूरी, रोल घिसाव और संरेखण पर भी विचार किया जाना चाहिए क्योंकि छोटे बदलाव भी अंतिम आयामी परिणाम को प्रभावित कर सकते हैं।
2.2 मल्टी-स्टैंड रिडक्शन और पास डिज़ाइन
एक मल्टी-स्टैंड रोलिंग प्रक्रिया निर्माताओं को व्यास में कमी को कई चरणों में वितरित करने की अनुमति देती है। यह एक पास में बहुत अधिक विकृति पर ध्यान केंद्रित करने से बचने में मदद करता है।
पास डिज़ाइन प्रारंभिक व्यास, लक्ष्य व्यास, सामग्री गुणों और आवश्यक अंतिम ज्यामिति पर आधारित होना चाहिए। विभिन्न स्टील ग्रेड और तांबा-आधारित मिश्र धातुओं के लिए, उचित कटौती कार्यक्रम काफी भिन्न हो सकता है।
रोलिंग प्रक्रिया विकसित करते समय, हम उत्पादन दक्षता में सुधार के लिए कटौती दर को बढ़ाने के बजाय एक उपयुक्त कटौती अनुक्रम स्थापित करना चाहेंगे। एक संतुलित पास शेड्यूल स्थिर विरूपण को बनाए रखने में मदद करता है और आयामी विचलन की संभावना को कम करता है।
2.3 सामग्री गुण और आने वाले तार की गुणवत्ता
आने वाली सामग्री का तार कम करने वाली मिल के प्रदर्शन पर सीधा प्रभाव पड़ता है। विभिन्न धातुएँ रोलिंग दबाव पर अलग-अलग प्रतिक्रिया करती हैं क्योंकि उनकी उपज शक्ति, कठोरता, लचीलापन और कार्य-सख्त करने की विशेषताएँ समान नहीं होती हैं।
उदाहरण के लिए:
- कार्बन स्टील:इसकी ताकत और कठोरता ग्रेड और पिछली प्रसंस्करण स्थितियों के साथ बदलती रहती है, जो आवश्यक कटौती कार्यक्रम को प्रभावित करती है।
- स्टेनलेस स्टील:कार्य सख्तीकरण पर विचार करने की आवश्यकता है, खासकर जब उच्च विरूपण प्रतिरोध वाले ग्रेड का प्रसंस्करण किया जाता है।
- अलॉय स्टील:विभिन्न मिश्र धातु संरचनाएँ विभिन्न विरूपण प्रतिक्रियाएँ और रोलिंग आवश्यकताएँ उत्पन्न कर सकती हैं।
- तांबा आधारित मिश्र धातु:उनकी अपेक्षाकृत उच्च लचीलापन विरूपण नियंत्रण और सतह संरक्षण को महत्वपूर्ण विचार बनाती है।
उत्पादन से पहले, हम आने वाले तार के व्यास, सामग्री ग्रेड, कठोरता और सतह की स्थिति की पुष्टि करने की सलाह देते हैं। असंगत सामग्री से शुरू करने से उपयोग किए गए रोलिंग उपकरण की परवाह किए बिना, एक स्थिर अंतिम व्यास प्राप्त करना अधिक कठिन हो जाता है।
2.4 रोलिंग गति और अंतर-स्टैंड समन्वय
मल्टी-स्टैंड रोलिंग में, सामग्री लगातार स्टैंडों के बीच लगातार चलती रहती है। बदलते क्रॉस-सेक्शनल क्षेत्र और सामग्री प्रवाह को समायोजित करने के लिए प्रत्येक स्टैंड को उपयुक्त गति से संचालित करने की आवश्यकता होती है।
यदि गति समन्वय अस्थिर है, तो स्टैंडों के बीच अत्यधिक तनाव या संपीड़न विकसित हो सकता है। ये स्थितियाँ वायर फीडिंग, आयामी स्थिरता और रोलिंग प्रक्रिया की स्थिरता को प्रभावित कर सकती हैं।
इस कारण से, हम गति सिंक्रनाइज़ेशन को सटीक वायर रोलिंग का एक महत्वपूर्ण हिस्सा मानते हैं। ऑपरेटिंग मापदंडों को प्रत्येक स्टैंड के लिए स्वतंत्र रूप से चयनित करने के बजाय सामग्री, कटौती अनुसूची और उत्पादन आवश्यकताओं से मेल खाना चाहिए।
2.5 रोल वियर और उपकरण रखरखाव
उत्पादन के दौरान रोल्स लगातार धातु के संपर्क में रहते हैं। समय के साथ, घिसाव या सतह की क्षति प्रभावी रोलिंग ज्यामिति को बदल सकती है और तैयार तार की स्थिरता को प्रभावित कर सकती है।
नियमित निरीक्षण में रोल सतहों, बियरिंग्स, संरेखण, ट्रांसमिशन घटकों और रोलिंग स्थिरता को प्रभावित करने वाले अन्य हिस्सों को शामिल किया जाना चाहिए। यदि आयामी विचलन बार-बार दिखाई देते हैं, तो रोल की स्थिति और यांत्रिक सेटअप की जांच करना अक्सर यादृच्छिक पैरामीटर समायोजन करने की तुलना में अधिक उपयोगी होता है।
3. वायर रोलिंग बनाम पारंपरिक वायर ड्राइंग
धातु के तार के व्यास को कम करने के लिए तार खींचने और तार रोलिंग दोनों का उपयोग किया जाता है, लेकिन वे विभिन्न विरूपण तंत्रों पर निर्भर करते हैं।
पारंपरिक तार ड्राइंग धातु को डाई के माध्यम से खींचती है, तन्य विरूपण के माध्यम से इसके क्रॉस-सेक्शन को कम करती है। एक तार कम करने वाली मिल सामग्री को संपीड़ित करने और दोबारा आकार देने के लिए घूर्णन रोल का उपयोग करती है। सामग्री और उत्पादन आवश्यकताओं के आधार पर, रोलिंग एक वैकल्पिक प्रक्रिया के रूप में काम कर सकती है या मल्टी-स्टेज विनिर्माण मार्ग में ड्राइंग के साथ-साथ काम कर सकती है।
| तुलना | तार कम करने वाली मिल | पारंपरिक तार आरेखण |
|---|---|---|
| विरूपण विधि | घूर्णन रोल के माध्यम से संपीड़न | एक ड्राइंग डाई के माध्यम से तन्य विरूपण |
| भौतिक बल | मुख्य रूप से रोल-प्रेरित संपीड़न | मुख्य रूप से तन्य खींचने वाला बल |
| व्यास में कमी | रोलिंग स्टैंडों में वितरित किया गया | डाई आकार और ड्राइंग पास द्वारा नियंत्रित |
| सतही विचार | रोल सतह की स्थिति और संरेखण महत्वपूर्ण हैं | मरने की स्थिति और घर्षण महत्वपूर्ण हैं |
| प्रक्रिया संबंधी विचार | रोल गैप, पास डिज़ाइन और गति समन्वय | डाई चयन, ड्राइंग बल, और स्नेहन |
| विशिष्ट भूमिका | वैकल्पिक या पूरक व्यास कटौती प्रक्रिया | तार का व्यास कम करने के लिए स्थापित प्रक्रिया |
प्रत्येक उत्पादन आवश्यकता के लिए कोई भी विधि उपयुक्त नहीं है। उच्च शक्ति वाली सामग्रियों या अनुप्रयोगों के लिए जहां ड्राइंग-प्रेरित तन्य तनाव एक चिंता का विषय है, रोलिंग उपयोगी प्रक्रिया लाभ प्रदान कर सकता है। हालाँकि, वास्तविक विकल्प आवश्यक व्यास, सामग्री गुण, सतह खत्म, आयामी सहिष्णुता और डाउनस्ट्रीम प्रसंस्करण आवश्यकताओं पर निर्भर होना चाहिए।
कुछ उत्पादन लाइनों में, निर्माता भी इसका उपयोग करते हैंप्रोफ़ाइल तार रोलिंग मिलेंविशिष्ट क्रॉस-सेक्शनल ज्यामिति वाले तार बनाने के लिए। साधारण गोल-तार व्यास में कमी के विपरीत, प्रोफ़ाइल रोलिंग के लिए रोल ग्रूव डिज़ाइन और सामग्री प्रवाह पर अधिक ध्यान देने की आवश्यकता होती है क्योंकि पूरी प्रक्रिया के दौरान लक्ष्य आकार को बनाए रखा जाना चाहिए।
4. उत्पादन के दौरान लगातार तार के आयाम कैसे बनाए रखें
एक सटीक रोलिंग मशीन स्थापित करना समाधान का केवल एक हिस्सा है। आयामी सटीकता बनाए रखने के लिए दोहराए जाने योग्य उत्पादन प्रक्रिया की आवश्यकता होती है। ऊपर चर्चा किए गए प्रक्रिया कारकों के आधार पर, हम निम्नलिखित व्यावहारिक चरणों पर ध्यान केंद्रित करने की सलाह देते हैं।
चरण 1: आने वाली सामग्री विशिष्टताओं की पुष्टि करें
आने वाले तार के व्यास, सामग्री ग्रेड, कठोरता और प्रारंभिक सतह की स्थिति को रिकॉर्ड करें। जहां कच्चे माल में व्यास भिन्नता पहले से मौजूद है, रोलिंग पैरामीटर सेट करने से पहले इसकी पहचान की जानी चाहिए।
चरण 2: एक उपयुक्त कटौती अनुसूची स्थापित करें
आवश्यक अंतिम व्यास निर्धारित करें और रोलिंग स्टैंड में आवश्यक कमी की गणना करें। प्रति पास कमी का चयन सामग्री के विरूपण व्यवहार और उपकरण की कार्य सीमा के अनुसार किया जाना चाहिए।
चरण 3: रोल संरेखण और गैप सेटिंग्स की जाँच करें
उत्पादन से पहले, रोल संरेखण का निरीक्षण करें और पुष्टि करें कि कार्य अंतराल प्रक्रिया सेटअप के अनुरूप है। लगातार यांत्रिक स्थितियाँ उत्पादन रनों के बीच भिन्नता को कम करने में मदद करती हैं।
चरण 4: रोलिंग स्थिरता की निगरानी करें
ऑपरेशन के दौरान, सामग्री फीडिंग, स्टैंड सिंक्रोनाइज़ेशन, असामान्य कंपन और तार की सतह में बदलाव पर ध्यान दें। ये संकेत आयामी समस्याओं के व्यापक होने से पहले प्रक्रिया की अस्थिरता का संकेत दे सकते हैं।
चरण 5: तैयार तार को मापें
तैयार तार को एक बिंदु के बजाय कई स्थानों पर जांचा जाना चाहिए। हम तार की लंबाई के साथ व्यास माप रिकॉर्ड करने और अंडाकारता की पहचान करने के लिए विभिन्न दिशाओं में माप की जांच करने की सलाह देते हैं।
सख्त आयामी आवश्यकताओं वाली उत्पादन लाइनों के लिए, उपयुक्त ऑनलाइन मापने वाले उपकरण ऑपरेशन के दौरान विचलन की पहचान करने में मदद कर सकते हैं। ऑफ़लाइन निरीक्षण का उपयोग सत्यापन और गुणवत्ता रिकॉर्ड के लिए किया जा सकता है।
| निरीक्षण आइटम | क्या जांचना है | यह क्यों मायने रखती है |
|---|---|---|
| तार का व्यास | कई स्थानों पर व्यास मापा गया | पुष्टि करता है कि लक्ष्य का आकार प्राप्त हो गया है या नहीं |
| ओवेलिटि | विभिन्न दिशाओं में व्यास का अंतर | असमान क्रॉस-अनुभागीय विकृति की पहचान करता है |
| सतह की स्थिति | खरोंचें, निशान, दरारें और अन्य दृश्यमान दोष | रोल की स्थिति और प्रक्रिया की गुणवत्ता का मूल्यांकन करने में मदद करता है |
| आयामी स्थिरता | तार की लंबाई के अनुसार भिन्नता | उत्पादन स्थिरता का मूल्यांकन करता है |
जोर देने लायक एक बात यह है कि मशीन की नाममात्र सटीकता और तैयार तार की वास्तविक आयामी सहनशीलता जरूरी नहीं कि समान हो। अंतिम सहिष्णुता की पुष्टि सामग्री-विशिष्ट प्रक्रिया परीक्षणों और सहमत निरीक्षण मानकों के माध्यम से की जानी चाहिए।
5. प्रिसिजन वायर रिडक्शन के अनुप्रयोग
तार कम करने वाली मिलों का उपयोग धातु प्रसंस्करण अनुप्रयोगों में किया जाता है जहां नियंत्रित व्यास में कमी और सुसंगत सामग्री आयामों की आवश्यकता होती है। उपयुक्त प्रक्रिया विन्यास तैयार उत्पाद की सामग्री और आवश्यकताओं पर निर्भर करता है।
कार्बन स्टील वायर प्रसंस्करण
कार्बन स्टील तार का उपयोग फास्टनरों, यांत्रिक घटकों, औद्योगिक तार उत्पादों और विशिष्ट आयामी विशेषताओं की आवश्यकता वाले अन्य अनुप्रयोगों में किया जाता है। नियंत्रित रोलिंग कमी बाद के निर्माण या प्रसंस्करण कार्यों के लिए तार तैयार करने में मदद कर सकती है।
स्टेनलेस स्टील वायर विनिर्माण
स्टेनलेस स्टील तार का उपयोग आमतौर पर औद्योगिक घटकों, हार्डवेयर और विशेष धातु उत्पादों में किया जाता है। क्योंकि अलग-अलग स्टेनलेस स्टील ग्रेड में अलग-अलग कार्य-सख्त करने की विशेषताएं होती हैं, इसलिए पास डिज़ाइन और रोलिंग मापदंडों का चयन सावधानी से किया जाना चाहिए।
मिश्र धातु इस्पात तार उत्पादन
मिश्र धातु इस्पात तार का उपयोग उन अनुप्रयोगों में किया जाता है जिनके लिए विशेष यांत्रिक गुणों की आवश्यकता होती है। कटौती के दौरान स्थिर आयाम बनाए रखने के लिए रोलिंग प्रक्रिया में सामग्री की ताकत और विरूपण प्रतिरोध को ध्यान में रखना आवश्यक है।
तांबे पर आधारित मिश्र धातु के तार
तांबे और तांबे पर आधारित मिश्र धातु के तारों का उपयोग विद्युत, इलेक्ट्रॉनिक और औद्योगिक अनुप्रयोगों में किया जाता है। जब तार को आगे की प्रक्रिया, असेंबली या घटक निर्माण के लिए विशिष्ट आवश्यकताओं को पूरा करने की आवश्यकता होती है तो आयामी स्थिरता महत्वपूर्ण होती है।
6. वायर रिड्यूसिंग मिल का चयन करते समय निर्माताओं को क्या विचार करना चाहिए?
वायर रिड्यूसिंग मिल का मूल्यांकन करते समय, हम केवल इसकी विज्ञापित गति या अधिकतम कटौती क्षमता के आधार पर उपकरण चुनने के बजाय वास्तविक उत्पादन आवश्यकताओं के साथ शुरुआत करने की सलाह देते हैं।
निम्नलिखित जानकारी यह निर्धारित करने में मदद करती है कि मशीन कॉन्फ़िगरेशन उपयुक्त है या नहीं:
| चयन पैरामीटर | पुष्टि करने के लिए जानकारी |
|---|---|
| कच्चा माल | कार्बन स्टील, स्टेनलेस स्टील, मिश्र धातु इस्पात, या तांबा आधारित मिश्र धातु |
| आने वाला व्यास | न्यूनतम और अधिकतम शुरुआती तार या रॉड का व्यास |
| लक्ष्य व्यास | आवश्यक तैयार व्यास और आयामी सहनशीलता |
| कमी की आवश्यकता | कुल कमी अनुपात और आवश्यक पासों की संख्या |
| उत्पादन क्षमता | आवश्यक आउटपुट और परिचालन गति |
| उत्पाद की गुणवत्ता | सतह की फिनिश, अंडाकारता और आयामी स्थिरता |
| डाउनस्ट्रीम प्रक्रिया | चित्र बनाना, सीधा करना, काटना, आकार देना या अन्य कार्य |
जीआरएम रोलिंग मिल में, हमारा ध्यान बुद्धिमान सटीक रोलिंग उपकरण और धातु बनाने की तकनीक पर है। जियांग्सू गुडरोलर मशीनरी कंपनी लिमिटेड की उत्पत्ति 2008 में स्थापित झांगजीगांग होंगक्सिनयुआन टेक्नोलॉजी कंपनी लिमिटेड से हुई है। 2015 में एक रणनीतिक पुनर्गठन के बाद, कंपनी ने धातु बनाने और सटीक रोलिंग उपकरण में अपनी क्षमताओं को विकसित करना जारी रखा।
हमारी उत्पाद श्रृंखला में फोटोवोल्टिक (पीवी) रिबन उपकरण सहित धातु प्रसंस्करण के लिए रोलिंग मिल उपकरण और विशेष समाधान शामिल हैं। वायर रिड्यूसिंग मिल का मूल्यांकन करने वाले निर्माताओं के लिए, हम उपयुक्त उपकरण कॉन्फ़िगरेशन निर्धारित करने से पहले सामग्री ग्रेड, आने वाले और लक्ष्य आयाम, उत्पादन क्षमता और आवश्यक तैयार तार की गुणवत्ता पर चर्चा करने की सलाह देते हैं।
हमारे उपकरण और उत्पाद श्रृंखला के बारे में और जानेंजीआरएम रोलिंग मिल उत्पाद पृष्ठ।
7. अक्सर पूछे जाने वाले प्रश्न
1. वायर रिड्यूसिंग मिल का मुख्य लाभ क्या है?
एक तार कम करने वाली मिल धातु के तार के व्यास को कम करने के लिए रोलिंग संपीड़न का उपयोग करती है। यह पारंपरिक ड्राइंग के लिए एक वैकल्पिक या पूरक प्रक्रिया प्रदान करता है और नियंत्रित आयामी कमी को बनाए रखते हुए ड्राइंग-प्रेरित तन्य तनाव को कम करने में मदद कर सकता है।
2. तार कम करने वाली मिल द्वारा किन सामग्रियों को संसाधित किया जा सकता है?
मशीन कॉन्फ़िगरेशन और प्रक्रिया डिज़ाइन के आधार पर, तार कम करने वाली मिलें कार्बन स्टील, स्टेनलेस स्टील, मिश्र धातु इस्पात और तांबा-आधारित मिश्र धातुओं को संसाधित कर सकती हैं। रोलिंग मापदंडों का चयन करते समय सामग्री की कठोरता और विरूपण विशेषताओं पर विचार किया जाना चाहिए।
3. मैं रोलिंग के दौरान तार के व्यास में भिन्नता को कैसे नियंत्रित करूं?
आने वाली सामग्री की स्थिरता, रोल गैप सेटिंग्स, रोल संरेखण और कटौती वितरण की जाँच करके प्रारंभ करें। स्थिर फीडिंग और समकालिक स्टैंड गति भी महत्वपूर्ण हैं। व्यास भिन्नता और अंडाकारता की पहचान करने के लिए तैयार तार को कई स्थानों पर मापा जाना चाहिए।
4. क्या वायर रोलिंग पारंपरिक वायर ड्राइंग को पूरी तरह से बदल सकती है?
हर एप्लिकेशन में नहीं. सामग्री, लक्ष्य व्यास, सतह की आवश्यकताओं और उत्पादन मार्ग के आधार पर, रोलिंग कुछ ड्राइंग संचालन को प्रतिस्थापित या पूरक कर सकती है। कुछ उत्पादों को उनके निर्दिष्ट आयाम और सतह की गुणवत्ता प्राप्त करने के लिए अभी भी ड्राइंग या अतिरिक्त परिष्करण की आवश्यकता हो सकती है।
5. वायर रिड्यूसिंग मिल और प्रोफाइल वायर रोलिंग मिल के बीच क्या अंतर है?
तार कम करने वाली मिल आम तौर पर गोल तार या रॉड के व्यास को कम करने पर ध्यान केंद्रित करती है। एक प्रोफ़ाइल वायर रोलिंग मिल को विशेष रूप से डिज़ाइन किए गए रोल खांचे के माध्यम से विशिष्ट क्रॉस-अनुभागीय आकार बनाने के लिए डिज़ाइन किया गया है। उपकरण का चयन इस बात पर निर्भर करता है कि अंतिम उत्पाद के लिए गोल या आकार की प्रोफ़ाइल की आवश्यकता है या नहीं।
6. वायर रिड्यूसिंग मिल को कॉन्फ़िगर करने से पहले किस जानकारी की आवश्यकता है?
मुख्य जानकारी में सामग्री ग्रेड, आने वाला व्यास, लक्ष्य व्यास, आवश्यक आयामी सहनशीलता, उत्पादन क्षमता और सतह की गुणवत्ता की आवश्यकताएं शामिल हैं। ये विवरण प्रदान करने से उपकरण कॉन्फ़िगरेशन और रोलिंग प्रक्रिया का वास्तविक उत्पादन स्थितियों के विरुद्ध मूल्यांकन किया जा सकता है।
निष्कर्ष
तार कटौती में आयामी सटीकता एक मशीन पैरामीटर द्वारा निर्धारित नहीं की जाती है। रोल गैप स्थिरता, पास डिज़ाइन, सामग्री गुण, स्टैंड सिंक्रनाइज़ेशन और निरीक्षण प्रक्रियाएं सभी अंतिम परिणाम में योगदान करती हैं।
कार्बन स्टील, स्टेनलेस स्टील, मिश्र धातु इस्पात, या तांबा-आधारित मिश्र धातुओं के साथ काम करने वाले निर्माताओं के लिए, एक उचित रूप से कॉन्फ़िगर किया गया तार कम करने वाला मिल व्यास में कमी के लिए एक नियंत्रित रोलिंग मार्ग प्रदान कर सकता है। जीआरएम रोलिंग मिल में, हमारा मानना है कि सबसे उपयुक्त उपकरण का चयन सामग्री, तैयार तार विनिर्देशों और वास्तविक उत्पादन आवश्यकताओं के अनुसार किया जाना चाहिए - न कि केवल मशीन की रेटेड क्षमता के अनुसार।
अपनी उत्पादन प्रक्रिया के लिए उपयुक्त सटीक रोलिंग उपकरण का पता लगाने के लिए, पर जाएँजीआरएम रोलिंग मिल.

